
- Вход | Регистрация


Рейтинг ленточнопильных станков по металлу: выбираем лучший для ваших задач
Универсального решения не существует. Компактная модель рассчитана на небольшую мастерскую, полуавтоматическая — на регулярную работу в цехе, двухколонная линия — на серийное производство. Поэтому рейтинг разделен по классам оборудования и задачам.
В статье рассматриваются стационарные станки по металлу. Оборудование по дереву и камню исключено. Ручные аккумуляторные пилы не сравниваются с промышленными установками.
Ленточнопильный станок по металлу обеспечивает холодный и контролируемый рез. Ленточный станок работает без абразивных дисков. Узкая пильная лента снижает потери металла. Правильно настроенная ленточная пила дает чистый торец и уменьшает объем последующей обработки.
Ленточная пила по металлу предназначена для точной и производительной резки металла. Возможности ленточной пилы зависят от конструкции станка, характеристик пилы по металлу и установленного полотна.
Когда ленточнопильная технология оправдана
Ленточнопильный станок целесообразен там, где регулярно режут пруток, трубу, профиль, уголок, швеллер, поковки или пакеты деталей. Узкий пропил уменьшает потери материала, а отсутствие абразивного нагрева помогает сохранить состояние кромки. Однако результат зависит не только от машины: неправильно выбранная пила, слабое крепление заготовки или неверный рабочий цикл быстро нивелируют преимущества технологии.
Для нескольких эпизодических резов покупка стационарного оборудования может быть неоправданной. При постоянной работе считают стоимость годного реза: ресурс полотна, труд оператора, СОЖ, энергию, доводку торца и простой. Для толстых сечений и повторяющихся партий ленточного способа обычно достаточно, чтобы отказаться от грубой абразивной отрезки, но точное решение принимают после пробной обработки своего материала.
|
Способ |
Сильная сторона |
Ограничение |
Когда выбирать |
|
Ленточный |
Узкий холодный пропил, работа с разными сечениями |
Требует настройки полотна и направляющих |
Регулярная заготовительная операция |
|
Абразивный |
Низкий порог входа, мобильность |
Нагрев, искры, больший расход круга |
Редкие черновые резы |
|
Дисковый холодный |
Высокая повторяемость и чистый торец |
Ограничения по сечению и дорогой инструмент |
Стабильная серия однотипного профиля |
Как составлялся рейтинг
В выборку вошли семь моделей четырех брендов. Оборудование оценивалось внутри своего класса: мастерская, цех и мелкая серия, промышленные комплексы для крупных металлических заготовок.
Основа рейтинга — инженерный кабинетный тест: сверка официальной документации, анализ конструкции, типовые производственные сценарии и взвешенная 5-балльная оценка. Контрольная резка Hengerda учтена как данные производителя, а не как независимый тест.
|
Критерий |
Вес |
|
Возможности реза |
20% |
|
Жесткость / направляющие / полотно |
20% |
|
Настройка параметров резки |
15% |
|
Автоматизация |
15% |
|
Удобство работы и углов |
10% |
|
Расходники и сервис |
10% |
|
Цена / возможности |
10% |
Шкала: 1 — слабое соответствие задачам класса; 2 — существенные ограничения; 3 — приемлемо; 4 — сильный результат; 5 — один из лучших результатов в классе.
Итог = рез × 0,20 + жесткость × 0,20 + режимы × 0,15 + автоматизация × 0,15 + удобство × 0,10 + сервис × 0,10 + цена/возможности × 0,10.
Матрица: мастерская и небольшое производство
|
Модель станка |
Рез 20% |
Жестк. 20% |
Режимы 15% |
Автом. 15% |
Удобство 10% |
Сервис 10% |
Цена/возм. 10% |
Итог |
|
|
5 |
5 |
4 |
3 |
5 |
4 |
3 |
4,25 |
||
|
JET HVBS-712K |
4 |
4 |
4 |
2 |
3 |
3 |
3 |
3,40 |
|
|
3 |
3 |
3 |
2 |
4 |
4 |
5 |
3,25 |
||
|
Модель |
Обоснование оценки |
||||||||
|
Ø235; лента 27 мм; две скорости; гидравлическое опускание; углы −45…+60°. |
|||||||||
|
JET HVBS-712K |
Ø180; лента 20 мм; четыре скорости; гидроразгрузка; модель снята с производства. |
||||||||
|
Ø128; лента 12,5 мм; три скорости; 220 В; выгоден при нерегулярной загрузке. |
|||||||||
Матрица: цех и мелкосерийное производство
|
Модель станка |
Рез 20% |
Жестк. 20% |
Режимы 15% |
Автом. 15% |
Удобство 10% |
Сервис 10% |
Цена/возм. 10% |
Итог |
|
|
5 |
5 |
5 |
5 |
5 |
4 |
3 |
4,70 |
||
|
4 |
4 |
2 |
2 |
4 |
4 |
5 |
3,50 |
||
|
Модель |
Обоснование оценки |
||||||||
|
Ø300; плавные 15–90 м/мин; полный полуавтоматический цикл; углы −45…+60°. |
|||||||||
|
Ø227; лента 27 мм; две скорости; ручной зажим и возврат; рационален при умеренной серии. |
|||||||||
Матрица: промышленные станки
|
Модель станка |
Рез 20% |
Жестк. 20% |
Режимы 15% |
Автом. 15% |
Удобство 10% |
Сервис 10% |
Цена/возм. 10% |
Итог |
|
|
Hengerda H-4545NC |
4 |
4 |
5 |
5 |
5 |
4 |
5 |
4,50 |
|
|
Hengerda H-6565NC |
5 |
5 |
5 |
5 |
3 |
3 |
3 |
4,40 |
|
|
Модель |
Обоснование оценки |
||||||||
|
Hengerda H-4545NC |
До Ø450; лента 41 мм; PLC, сервопривод и ШВП; лучший баланс в классе. |
||||||||
|
Hengerda H-6565NC |
До Ø650; лента 67 мм; высокая жесткость; повышенные требования к инфраструктуре. |
||||||||


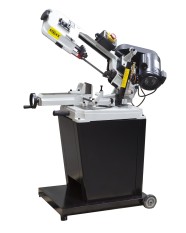
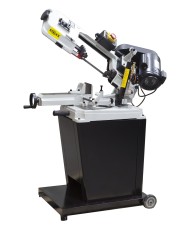
Краткий рейтинг ленточнопильных станков
Лучшие станки выбираются внутри своего класса. Максимальный диаметр сам по себе не определяет качество. Важны жесткость рамы, направляющие, тиски и регулировка параметров. Также учитываются доступность полотна, сервис и условия эксплуатации.
|
Класс / место |
Модель станка |
Итог |
Задача |
|
Мастерская — 1 |
4,25 |
Регулярный прямой и угловой распил |
|
|
Мастерская — 2 |
JET HVBS-712K |
3,40 |
Заготовки формата 7×12 |
|
Мастерская — 3 |
3,25 |
Трубы и профиль |
|
|
Цех — 1 |
4,70 |
Повторяющиеся партии |
|
|
Цех — 2 |
3,50 |
Мелкая серия |
|
|
Промышленный — 1 |
Hengerda H-4545NC |
4,50 |
Сечения до Ø450 |
|
Промышленный — 2 |
Hengerda H-6565NC |
4,40 |
Сечения до Ø650 |
Малую ленточную пилу нельзя напрямую сравнивать с тяжелым автоматом. Каждая пила решает свой диапазон задач. Выбор типа зависит от металла, сечения, точности и сменного задания.
Лучшие станки для мастерской и небольшого производства
В этом классе сравниваются модели для небольшой мастерской и производственного участка. Они различаются массой, питанием и рабочей зоной: от компактного оборудования 220 В до профессиональной гравитационной машины.
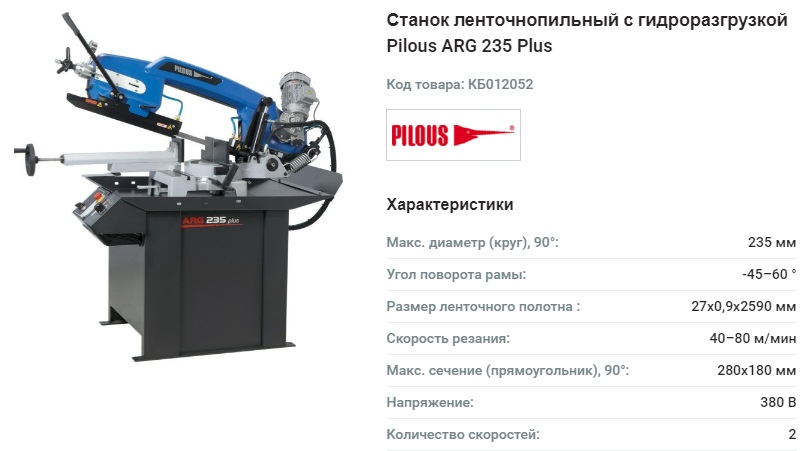
Pilous ARG 235 plus рассчитан на профессиональную работу. При 90° станок режет круг диаметром 235 мм. Для прямоугольника доступна зона 280 × 180 мм. Возможны углы −45°, +45° и +60°.
Размер промышленного полотна — 2710 × 27 × 0,9 мм. Скорость движения ленты — 35 или 70 м/мин. Двигатель 400 В развивает 0,9/1,4 кВт. В основании размещен бак СОЖ около 15 литров, масса оборудования — 295 кг.
Литая рама повышает жесткость и снижает вибрации. Твердосплавные направляющие поддерживают пильное полотно. Станок подходит для конструкционной и нержавеющей стали. Он также работает с цветными металлами при правильной настройке.
ARG 235 plus дороже бытовых моделей. Однако его конструкция лучше подходит регулярной эксплуатации. Это выбор для мастерской с постоянным потоком заказов.
2. JET HVBS-712K
JET HVBS-712K — универсальная машина формата 7 × 12. При 90° она обрабатывает круг Ø180 мм, прямоугольник 180 × 280 мм или узкую металлическую заготовку 95 × 300 мм. При 45° допустим круг Ø110 мм.
Размер полотна — 2362 × 20 × 0,9 мм. Предусмотрены скорости 22, 33, 45 и 65 м/мин. Российская спецификация указывает выходную мощность 0,56 кВт, бак СОЖ 10 литров и массу 145 кг. Выпускались исполнения 230 и 400 В; параметры конкретной машины сверяют по году поставки.
Широкий диапазон условий обработки помогает резать разные стали. Система СОЖ охлаждает зубья и вымывает стружку. Поворот выполняется тисками, а не рамой. Это учитывают при частой угловой нарезке.
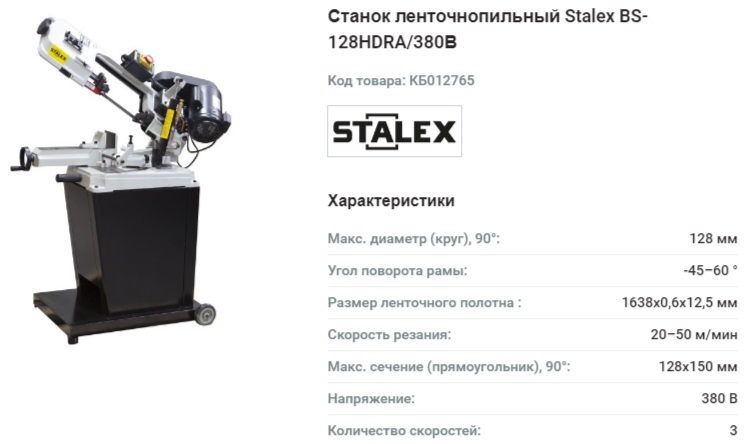
Stalex BS-128HDRA подходит для труб, прутка и профиля. Максимальный диаметр реза при 90° равен 128 мм. При 45° показатель снижается до 95 мм. Рама поворачивается до 60°, что удобно для сварочных работ.
Скорость полотна имеет три значения: 20, 29 и 50 м/мин. Размер ленты равен 1638 × 12,5 × 0,6 мм. Двигатель мощностью 0,55 кВт работает от 220 В. Масса нетто равен 90 кг. Гидроразгрузка делает опускание рамы более стабильным.
Преимущества модели:
- небольшой размер и питание 220 В;
- резка под углом до 60°;
- доступная оснастка распространенного формата;
- простая настройка и обслуживание.
К ограничениям относятся клиноременной привод и узкое полотно. Станок требует точной настройки направляющих. Он не предназначен для непрерывной резки крупных заготовок.
Лучшие станки для цеха и мелкосерийного производства
Этот тип ленточных станков должен выдерживать повторяющиеся циклы. Для него важны мощность, стабильность подачи и система охлаждения. Полуавтоматические станки уменьшают нагрузку на оператора. Подача следующей заготовки обычно остается ручной.
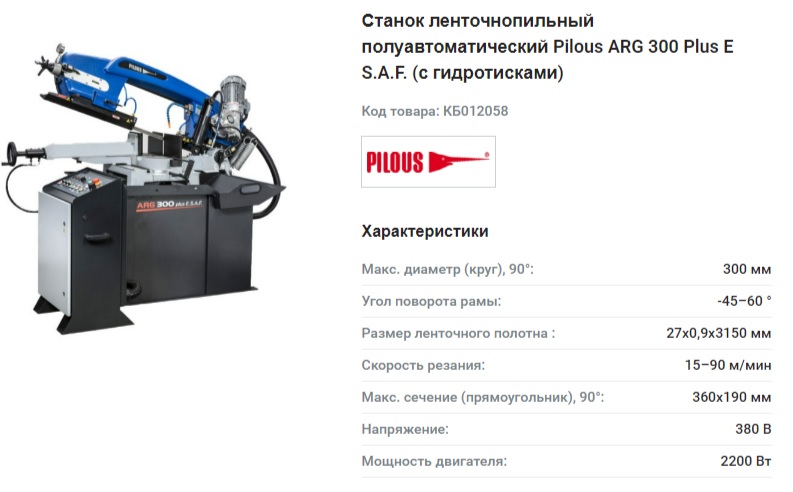
Pilous ARG 300 plus S.A.F. — маятниковый полуавтомат. Один запуск выполняет зажим, пуск полотна и СОЖ. Затем проходят рез, подъем рамы и разжим тисков. Оператор подает следующую заготовку вручную.
При 90° станок режет круг диаметром 300 мм. Максимальный прямоугольник равен 375 × 190 мм. Поворотная система работает от −45° до +60°. Скорость плавно регулируется от 15 до 90 м/мин.
Размер полотна равен 3150 × 27 × 0,9 мм. Основной двигатель имеет мощность 2,2 кВт. Масса станка достигает 690 кг. Гидравлическая система регулирует скорость подачи и усилие тисков.
Сильные стороны модели — высокая точность и жесткая станина. Контроль натяжения отключает привод при разрыве полотна. Щетка, лазерный указатель и пакетный прижим доступны как опции. Модель подходит ремонтным цехам и мелкосерийному производству.
2. Stalex BS-260G
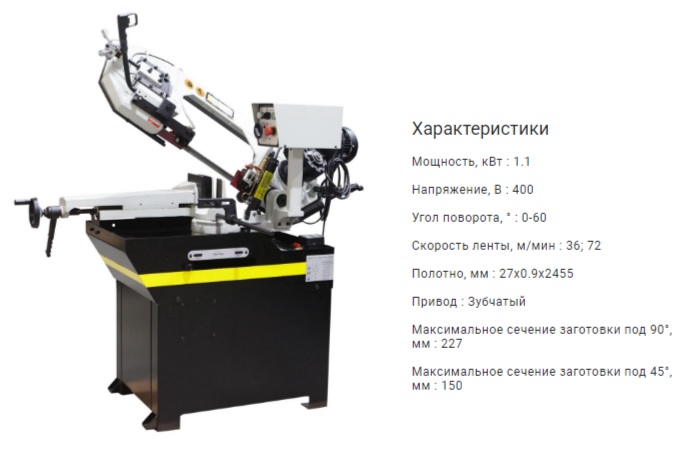
Stalex BS-260G занимает промежуточное место. Это станок с гидроразгрузкой, но не полный полуавтомат. При 90° он режет круг диаметром 227 мм. Прямоугольная зона равен 230 × 190 мм.
Пильный узел поворачивается до 60°. Скорость резания — 36 или 72 м/мин. Размер ленты — 2455 × 27 × 0,9 мм. Масса нетто — 220 кг.
Модель заметно компактнее Pilous ARG 300. Она подходит для труб, профиля и среднего прутка. Две скорости ограничивают настройку под сложные сплавы. Для нержавейки важно правильно подобрать шаг зубьев и подачу.
Лучшие станки для крупных заготовок
Автоматические станки нужны крупным производствам. Они сами зажимают и перемещают материал. ЧПУ управляет длиной профиля и параметрами резки. Оператор задает программу и контролирует процесс.
1. Hengerda H-4545NC
Hengerda H-4545NC — автоматический двухколонный агрегат для проката сечением до 450 мм. Актуальная спецификация указывает полотно 5350 × 41 мм, диапазон 0–100 м/мин и двигатель 7,5 кВт. В ранних документах встречается длина 5340 мм, поэтому типоразмер фиксируют в договоре.
PLC, сенсорная панель, сервопривод и ШВП управляют перемещением материала. В актуальном каталоге быстрый ход достигает 250 мм/с. Точность позиционирования, массу и комплект загрузочного стола подтверждают в спецификации.
Система ЧПУ Delta имеет сенсорный экран и библиотеку настроек. В опубликованной изготовителем таблице контрольной резки для стали 45 круг Ø300 мм обработан примерно за 5 минут, а сечение 430 × 220 мм — за 4,3 минуты. Это данные производителя, а не независимое испытание.
2. Hengerda H-6565NC
Hengerda H-6565NC предназначен для сечений до 650 мм. Размер полотна — 8100 × 67 × 1,6 мм, привод — 11 кВт. Доступная спецификация указывает скорость 0–90 м/мин и массу со столом загрузки 7,5–8 т.
Широкая пильная лента повышает устойчивость прямого реза. Двухколонная конструкция ограничивает перекос рамы. Модель подходит для крупных поковок и проката. Перед покупкой нужно проверить фундамент и подвод мощности.
Компания Hengerda производит станки и собственные полотна. В ассортимент входят биметаллические и твердосплавные пилы. Это упрощает комплексный подбор инструмента и оборудования.
Сравнение моделей рейтинга
|
Модель |
Класс |
Рез 90° |
Скорость, м/мин |
Полотно, мм |
Выходная мощность |
Масса |
|
Гидроразгрузка |
Ø128 мм |
20/29/50 |
1638×12,5×0,6 |
0,55 кВт |
90 кг |
|
|
JET HVBS-712K |
Ручной / гидроразгрузка |
Ø180 мм |
22/33/45/65 |
2362×20×0,9 |
0,56 кВт |
145 кг |
|
Гравитационный |
Ø235 мм |
35/70 |
2710×27×0,9 |
0,9/1,4 кВт |
295 кг |
|
|
Stalex BS-260G |
Гидроразгрузка |
Ø227 мм |
36/72 |
2455×27×0,9 |
0,75/1,1 кВт |
220 кг |
|
Полуавтомат |
Ø300 мм |
15–90 |
3150×27×0,9 |
2,2 кВт |
690 кг |
|
|
Hengerda H-4545NC |
Автомат ЧПУ |
до 450 мм |
0–100 |
5350×41 |
7,5 кВт |
Уточняется |
|
Hengerda H-6565NC |
Автомат ЧПУ |
до 650 мм |
0–90 |
8100×67×1,6 |
11 кВт |
7,5–8 т со столом |
Масса косвенно показывает класс конструкции. Но большой вес не гарантирует точной обработки. Итог зависит от состояния направляющих и тисков. Также важны натяжение полотна и жесткость узлов.
Устройство и рабочий цикл
Базовый ленточнопильный станок включает станину, пильную раму, ведущий и ведомый шкивы, привод, направляющие, тиски и узел натяжения. На производственных моделях добавляются гидростанция, система СОЖ, щетка очистки, датчики, рольганги и управление циклом. Жесткость всей цепочки от основания до зоны контакта важнее номинальной
|
Узел |
Что проверять |
Как проявляется проблема |
|
Станина и рама |
Сварные швы, литье, крепление, люфты |
Вибрация и неперпендикулярный торец |
|
Шкивы и подшипники |
Биение, покрытие, состояние буртов |
Сход полотна и усталостные обрывы |
|
Направляющие |
Зазор, износ роликов или пластин |
Увод пилы в материале |
|
Тиски |
Параллельность губок и усилие зажима |
Смещение изделия, разная длина |
|
Привод |
Редуктор, ремни, диапазон скоростей |
Нестабильная скорость движения |
|
СОЖ и очистка |
Форсунки, насос, фильтрация, щетка |
Перегрев и забитые впадины |
|
Управление |
Концевики, датчики, аварийная цепь |
Сбой или остановка цикла |
Рабочий цикл начинается с укладки заготовки на стол или рольганг, установки длины и зажима в тисках. Затем запускаются привод и охлаждение, рама входит в материал с заданным усилием, после распила возвращается в исходное положение. В полуавтоматическом исполнении зажим и движение рамы выполняет гидравлика; автомат дополнительно отмеряет следующее изделие и повторяет программу.
Типы конструкций ленточнопильных станков
Классификация по конструкции нужна не для терминологии, а для оценки жесткости, диапазона углов и способа загрузки. Консольная схема удобна при частой переналадке, двухколонная — при тяжелом прямом резе, портальная — при обработке плит и поковок большого размера. Вертикальные машины решают отдельные задачи и не должны напрямую сравниваться с горизонтальными отрезными моделями рейтинга.
|
Конструкция |
Типичная работа |
Преимущество |
Ограничение |
|
Консольная / маятниковая |
Труба, профиль, пруток; прямой и угловой распил |
Компактность и быстрый поворот |
Жесткость зависит от шарнира и вылета |
|
Одноколонная |
Средние сечения, преимущественно прямой рез |
Более стабильное вертикальное перемещение |
Одна направляющая воспринимает момент |
|
Двухколонная |
Крупные сплошные заготовки и пакеты |
Высокая жесткость траверсы |
Цена, масса и требования к фундаменту |
|
Портальная |
Плиты, отливки, крупные поковки |
Перемещение узла вдоль профиля |
Большая занимаемая площадь |
|
Вертикальная |
Фасонный и продольный раскрой |
Свободное ведение элемента по рабочему столу |
Иной класс безопасности и точности |
Почему станки по металлу и по дереву не взаимозаменяемы
Ленточнопильные станки для металла и оборудование по дереву используют замкнутое полотно, но рассчитаны на разные скорости, нагрузки и способы ведения заготовки. Ленточнопильный станок по металлу обычно фиксирует заготовку в тисках и перемещает пильную раму. При обработке дерева заготовку чаще ведут по рабочему столу относительно вертикального полотна.
Для металла важны тяговое усилие привода, жесткость рамы, точное натяжение, регулируемая скорость движения и подача СОЖ. Пила по дереву работает в другом диапазоне скоростей, а форма зуба рассчитана на удаление древесной стружки. Поэтому перенос настроек, полотен и приемов работы между этими классами техники недопустим без прямого разрешения изготовителя.
|
Параметр |
Станки по металлу |
Станки по дереву |
Практическое значение |
|
Положение заготовки |
Зажим в тисках; рама движется к заготовке |
Материал ведут по столу |
Разная кинематика рабочего цикла |
|
Скорость полотна |
Пониженная, подбирается по сплаву |
Существенно выше |
Нельзя переносить настройки одного класса на другой |
|
Оснастка |
Биметаллические или твердосплавные пилы |
Полотна для древесины |
Различаются материал, шаг и геометрия зуба |
|
Охлаждение |
Часто применяется СОЖ |
Обычно требуется удаление опилок |
Разные системы очистки рабочей зоны |
Отдельное упоминание оборудования по дереву нужно не для расширения рейтинга, а для разграничения областей применения. В основной матрице сравниваются только горизонтальные ленточнопильные станки по металлу: включение деревообрабатывающих моделей исказило бы критерии реза, жесткости и цены.
Как выбрать ленточнопильный станок
При выборе ленточной пилы учитывают материал, максимальное сечение заготовки, объем производства и необходимую степень автоматизации. Правильный выбор начинается с составления перечня изделий и сменного задания.
-
Материал заготовки
-
Форма и размеры
-
Объем производства
-
Конструкция рамы
-
Питание и размещение
-
Рольганги и рабочий стол
|
Параметр |
Что проверить |
Риск при ошибке |
|
Высота стола |
Соосность с плоскостью тисков |
Увод полотна и перекос торца |
|
Грузоподъемность |
Масса максимальной заготовки с запасом |
Деформация рамы рольганга |
|
Длина секции |
Протяженность входящего проката |
Неустойчивое положение заготовки |
|
Шаг роликов |
Минимальная протяженность отрезаемой детали |
Проваливание детали между роликами |
|
Тип подачи |
Ручная, приводная или программная |
Лишние операции и нестабильная длина |
Перед запуском проверяют крепление каждой секции, свободное вращение роликов и отсутствие ступеньки между столом и рабочей зоной. Для тяжелого ленточного оборудования рольганги анкерами фиксируют к полу; подвижные опоры допустимы только там, где их положение можно надежно повторить.
Точность и производительность
Паспортная мощность не показывает фактическое время цикла. Нужно учитывать площадь сечения, марку металла и холостые операции. Для сравнения проводят контрольный рез типовой заготовки. Измеряют время, перпендикулярность торца и отклонение размера.
При серийной работе важна повторяемость. Одна качественная деталь еще не подтверждает стабильность станка. Желательно проверить несколько последовательных резов. Для автомата дополнительно оценивают точность подачи материала.
Как подобрать ленточное полотно
Выбор полотна напрямую влияет на срок службы и производительность. Неподходящий инструмент ухудшает качество реза. Она также повышает шум и вибрации.
-
Размер ленты
-
Материал зубьев
-
Шаг зубьев TPI
Ориентировочный шаг по типу заготовки
|
Заготовка |
Ориентир |
Что контролировать |
|
Тонкостенная труба и профиль |
10–14 TPI |
Не менее трех зубьев в контакте |
|
Профиль средней толщины |
6–10 TPI |
Изменение длины контакта по ходу реза |
|
Среднее сплошное сечение |
3/4–5/7 TPI |
Заполнение межзубной впадины |
|
Крупный сплошной пруток |
2/3–3/4 TPI |
Свободное удаление стружки |
|
Пакет деталей |
По суммарной длине контакта |
Надежное крепление пакета |
Разводка и форма зуба
Разводка создает ширину пропила. Она предотвращает зажим корпуса ленты. Стандартная разводка подходит большинству сталей. Волновую применяют для тонких листов и профилей.
Положительный передний угол облегчает резку массивных заготовок. Нулевой угол подходит тонкостенному металлу. Конкретные рекомендации дает производитель полотна.
Подобрать полотно по длине, ширине, материалу режущей части и шагу можно в каталоге Kerner: https://kerner.ru/catalog/pily_lentochnye
Обкатка полотна
Новая кромка имеет острые микронеровности. Полная подача может сразу повредить зубья. Первые резы выполняют при меньшей подаче. Затем нагрузку плавно повышают до рабочего уровня.
Скорость ленты задают по обрабатываемому материалу. Снижать нужно прежде всего усилие подачи. После обкатки контролируют стружку и температуру.
Скорость резания, подача и СОЖ
Скорость резания измеряется в метрах в минуту. Скорость подачи показывает движение станины в материал. Производительность оценивают площадью реза за минуту. Эти показатели нельзя смешивать.
Для мягких цветных металлов используют высокую скорость. Для нержавейки скорость обычно ниже. Точные данные берут из таблицы производителя пилы. Параметры резки зависит от марки сплава и сечения.
Стружка помогает быстро проверить настройки:
- мелкая порошковая стружка означает слабую подачу;
- ровная завитая стружка показывает стабильный процесс;
- толстая синяя стружка указывает на перегрев;
- стружка между зубьями означает слишком мелкий шаг.
СОЖ охлаждает полотно и уменьшает трение. Жидкость также вымывает стружку из пропила. Форсунки должны подавать поток в зону контакта. Загрязненный бак снижает эффективность охлаждения.
При резке полых труб часть жидкости теряется. Тогда используют масляный туман или дозированную смазку. Такой режим должен разрешать изготовитель оборудования и полотна.
Комплектация ленточнопильного участка
Базовая поставка станка не всегда образует готовый производственный участок. До заказа составляют перечень операций: разгрузка проката, подача к тискам, отмеривание длины, рез, прием детали, удаление стружки и обращение с остатком. Такой маршрут показывает, какие элементы обязательны сразу, а какие можно добавить после выхода на плановую загрузку.
|
Задача |
Базовый узел или опция |
Зачем нужен |
|
Подача длинных заготовок |
Входной рольганг или приводной стол |
Поддерживает прокат и облегчает позиционирование |
|
Повторяемая длина |
Механический упор, цифровая линейка или сервоподача |
Позволяет уменьшить разброс размеров |
|
Пакетная резка |
Вертикальный прижим |
Не дает профилю смещаться при входе пилы |
|
Угловой распил |
Поворотная рама и шкала угла |
Сокращает время переналадки |
|
Удаление отходов |
Щетка, лоток или шнековый транспортер |
Освобождает межзубные впадины и рабочую зону |
|
Контроль линии реза |
Лазерный указатель |
Упрощает установку единичной детали |
|
Обслуживание |
Тензометр, запасная щетка, фильтры и инструмент |
Снижает простой при регламентных работах |
При сравнении предложений проверяют не только модель, но и границы комплектации. Один поставщик включает бак СОЖ, основание и рольганг, другой указывает их как опции. Для автоматического ленточнопильного комплекса отдельно фиксируют длину хода подачи, тип сервопривода, программируемое число деталей, интерфейс обмена и возможность включения станка в общую линию.
Запас расходников формируют под фактическую номенклатуру. На участке должны быть пилы с подходящим шагом для профиля и сплошного проката, концентрат СОЖ, щетка очистки и средство контроля натяжения. Универсальный инструмент не перекрывает все материалы: ресурс ленточного полотна зависит от сплава, длины контакта, настроек и состояния направляющих.
Перед приемкой составляют ведомость комплектности с артикулами и количеством позиций. Она позволяет проверить поставку без спорных трактовок, а также заранее определить, какие работы выполняет поставщик: монтаж, выверку стола, подключение, пусконаладку и обучение оператора.
Стоимость эксплуатации станка
Цена оборудования — только часть затрат. Нужно учитывать полотна, СОЖ и электроэнергию. Сервисные работы и простой также стоят денег.
Стоимость одного реза включает:
- износ пильного полотна;
- время оператора и настройки;
- расход охлаждающей жидкости;
- потребление электроэнергии;
- потери металла в пропиле;
- доводку торца после распила;
- обслуживание редуктора и гидросистемы;
- простой при отсутствии запчастей.
Автомат стоит дороже, но снижает ручной труд. Для мелких партий это преимущество может не окупиться. Для стабильного серийного задания автоматизация эффективна.
Перед покупкой запрашивают стоимость стандартного полотна. Также проверяют срок его доставки по России. Для Москвы наличие обычно шире. В регионах критична поддержка поставщика.
Каталог должен показывать актуальную цену и комплектацию. Отдельно уточняются оплата, доставка и пусконаладка. Гарантия без доступного сервиса имеет ограниченную ценность.
Что проверить перед покупкой
Проверка начинается с технического задания. Поставщику передают материал и размеры заготовок. Также указывают объем обработки за смену.
Перед покупкой нужно обратить внимание на следующие параметры:
- Зоны реза при 90°, 45° и 60°.
- Размеры доступных пильных полотен.
- Диапазон скорости и способ регулировки.
- Тип направляющих и механизм натяжения.
- Жесткость несущей конструкции и отсутствие люфтов.
- Работу тисков и надежность зажима.
- Систему подачи охлаждающей жидкости.
- Наличие щетки для удаления стружки.
- Защиту шкивов и аварийную остановку.
- Комплектацию рольгангами и упором длины.
- Условия гарантии и сервисные контакты.
- Наличие сертификатов и инструкции.
Лучше выполнить контрольный рез своей заготовки. После него измеряют перпендикулярность и шероховатость. У поставщика нужно запросить паспорт, схему подключения и перечень расходных материалов. Рольганги, лазерная линия, пакетный прижим и стружечный конвейер часто поставляются отдельно.
Приемочные испытания после поставки
Паспортных данных недостаточно для ввода оборудования в эксплуатацию. После монтажа проверяют уровень, подключение, направление движения полотна, работу защиты и холостого цикла. Затем выполняют серию резов на материале, близком к реальному производственному заданию; один удачный торец не подтверждает повторяемость.
|
Этап |
Проверка |
Критерий приемки |
|
Монтаж |
Уровень, анкеры, соосность загрузочного и приемного стола |
Заготовка не создает боковую нагрузку |
|
Безопасность |
Кожухи, аварийная кнопка, концевики |
Привод отключается штатно |
|
Холостой ход |
Шум, вибрация, нагрев подшипников, слежение полотна |
Нет схода и нештатного нагрева |
|
Контрольный рез |
Время цикла, перпендикулярность, шероховатость |
Соответствие согласованному протоколу |
|
Повторяемость |
Серия из 5–10 одинаковых деталей |
Отклонение длины стабильно в допуске |
|
Автоматический цикл |
Зажим, отмеривание, возврат, счетчик деталей |
Программа выполняется без ручной коррекции |
Результаты фиксируют в акте: материал, форма и размер заготовки, марка и шаг полотна, скорость, усилие подачи, концентрация СОЖ, время цикла и измерения готовых деталей. Такой протокол позволяет отделить дефект станка от ошибки настройки и дает исходную точку для дальнейшего обслуживания.
Типичные неисправности и их причины
Большинство проблем связано с полотном или настройкой. Сначала проверяют простые причины. Затем переходят к редуктору и геометрии.
|
Симптом |
Возможные причины |
Что сделать |
|
Увод полотна |
Односторонний износ; слабое натяжение; чрезмерная нагрузка |
Проверить кромку, натяжение и боковые опоры |
|
Косой распил |
Слабое крепление; люфт; изношенные ролики |
Закрепить деталь, проверить геометрию |
|
Обрыв по шву |
Дефект сварки; перетяжка; усталость |
Проверить шов, натяжение и шкивы |
|
Выкрашивание кромки |
Крупный TPI; ударный вход; нет обкатки |
Уменьшить шаг, обкатать ленту |
|
Быстрое затупление |
Высокая скорость; мало СОЖ; неверный материал |
Исправить параметры резки и охлаждение |
|
Вибрация |
Резонанс; большой вылет; люфт тисков |
Сблизить направляющие, подтянуть крепеж |
|
Перегрев кромки |
Высокие обороты или слабое охлаждение |
Проверить концентрацию и поток СОЖ |
|
Забитые впадины |
Мелкий шаг; изношенная щетка |
Укрупнить шаг, восстановить очистку |
|
Сход со шкива |
Неверное слежение; слабое натяжение |
Проверить tracking и подшипники |
|
Зажим в пропиле |
Напряжения; малая разводка; смещение пакета |
Проверить разводку и стяжку |
|
Разная длина |
Проскальзывание; датчик; люфт ШВП |
Проверить давление и калибровку |
Синяя кромка и сильный шум требуют остановки. Продолжение работы ускоряет износ инструмента. Причину устраняют до установки нового полотна.
Если рез уходит после замены ленты, проверяют геометрию направляющих. Если проблема нарастает постепенно, вероятен неравномерный износ зубьев. При повторяющихся обрывах осматривают сварной шов, шкивы и подшипники.
Регламент технического обслуживания
Регламент привязывают к паспорту конкретной модели и фактической загрузке. Пыль, мелкая стружка, загрязненная эмульсия и работа в несколько смен сокращают интервалы. Обслуживание не заменяет диагностику: если пила начала уходить или выросло время цикла, станок останавливают до плановой даты.
-
Перед сменой
-
После смены
-
Еженедельно
-
Ежемесячно
-
По наработке
-
После аварии или обрыва
Для каждой машины ведут журнал: дата, наработка, установленное полотно, выполненные работы, концентрация эмульсии, выявленные отклонения и замененные детали. Записи позволяют сопоставить ресурс пилы с конкретными материалами и параметрами, а также заранее планировать запас расходников.
Техника безопасности
Ленточнопильный станок имеет вращающиеся элементы. Нерабочая часть полотна должна быть закрыта. Шкивы закрывают кожухами. Направляющие устанавливают близко к заготовке.
Перед заменой полотна питание отключают. Случайный запуск должен быть исключен. Стружку нельзя удалять руками. Для этого используют щетку или специальный крюк.
Оператор применяет защитные очки и подходящую одежду. Свободные детали одежды опасны рядом с лентой. Длинный прокат должен лежать на устойчивых рольгангах.
Перед началом работы проверяют натяжение и кожухи. Также контролируют тиски и аварийную кнопку. После реза деталь забирают только при остановленной пиле.
Частые вопросы:
-
Какая ленточная пила лучше для профильной трубы?
-
Чем полуавтомат отличается от гидроразгрузки?
-
Когда нужен автоматический станок?
-
Как выбрать шаг для трубы?
-
Можно ли резать нержавеющую сталь?
-
Что лучше: M42 или M51?
-
Нужна ли охлаждающая жидкость?
-
Какие бренды подходят промышленному производству?
-
Что учитывать кроме цены?
Коментарии
- Когда ленточнопильная технология оправдана
- Как составлялся рейтинг
- Краткий рейтинг ленточнопильных станков
- Лучшие станки для цеха и мелкосерийного производства
- Сравнение моделей рейтинга
- Устройство и рабочий цикл
- Типы конструкций ленточнопильных станков
- Почему станки по металлу и по дереву не взаимозаменяемы
- Как выбрать ленточнопильный станок
- Рольганги и рабочий стол
- Как подобрать ленточное полотно
- Скорость резания, подача и СОЖ
- Комплектация ленточнопильного участка
- Стоимость эксплуатации станка
- Что проверить перед покупкой
- Приемочные испытания после поставки
- Типичные неисправности и их причины
- Регламент технического обслуживания
- Техника безопасности
- Частые вопросы: