
- Вход | Регистрация


Шаг зуба ленточной пилы по металлу
Полотно ленточной пилы по металлу служит долго, если шаг зуба подходит под заготовку.
Неверный выбор выводит новое полотно из строя за десяток резов. Шаг зуба задает производительность резки и чистоту кромки. От шага напрямую зависит долговечность полотна в эксплуатации. Статья разбирает выбор шага под размер и форму заготовки в металлообработке.
Что такое шаг зуба ленточной пилы по металлу
Производитель измеряет шаг расстоянием между вершинами соседних зубьев ленточной пилы. Каталоги оснастки обозначают шаг английской аббревиатурой TPI (teeth per inch), что означает количество зубьев на дюйм. Производитель считает зубья на отрезке длиной 25,4 мм.
TPI и шаг в миллиметрах
Технолог переводит TPI в миллиметры по простой формуле. Формула выглядит так: t = 25,4 / TPI. Таблица ниже показывает шаг для ходовых значений TPI.
|
TPI |
Шаг, мм |
|
3 |
8,5 |
|
6 |
4,2 |
|
10 |
2,5 |
|
14 |
1,8 |
Чем больше TPI, тем мельче зуб и тоньше стружка. Мелкий зуб оставляет чистую кромку на тонкой стенке. Крупный зуб режет быстрее и берет массивную заготовку. Постоянный шаг покрывает шкалу от 1 до 32 TPI. Переменный шаг расширяет диапазон в сторону крупного зуба. Самые крупные полотна такого типа несут 0,75/1,25 TPI.
Постоянный и переменный шаг
У полотна с постоянным шагом зубья стоят на равном расстоянии. Маркировка такого полотна несет одно число, например, 14 TPI. Производители ставят такой тип зуба на полотна ленточных пил для небольших прутков. Эти же полотна берут и тонкую стенку до 3 мм.
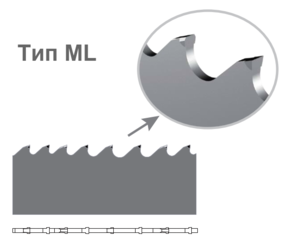
Маркировка переменного шага содержит два числа через дробь. Запись 8/12 показывает крайние значения шага в группе зубьев. Производитель повторяет такую группу по всей длине полотна. Группа обычно включает 7 зубьев. Неравное расстояние между зубьями снижает вибрацию и шум. Ленточное полотно с переменным шагом зуба перекрывает больший диапазон размеров. Поэтому такое полотно — универсальный выбор для резки труб и профиля.
Как шаг влияет на рез и ресурс полотна
Мелкий шаг дает гладкий срез на тонкостенных трубах. На толстой заготовке тот же шаг быстро забивает впадины стружкой. Стружка усиливает трение и вызывает перегрев кромки зубьев. Полотно ленточной пилы быстро теряет остроту. Крупный шаг режет быстрее и легче выводит стружку из пропила. Зато на тонкой стенке крупный зуб бьет по металлу. Каждый удар откалывает режущую кромку, а потом и весь зуб. Шаг задает баланс между скоростью резки, качеством реза и сроком службы полотна.
Главное правило: сколько зубьев должно быть в резе
Технолог всегда считает зубья пилы, которые одновременно режут металл заготовки. Пропил должен держать не менее 3 зубьев: это минимальная норма. Меньшее количество зубьев не выдерживает нагрузки. Удар за ударом вызывает выкрашивание кромок и ломает сами зубья.
Оптимальный результат дают от 6 до 12 зубьев в резе. Эти границы приводят почти все производители ленточных полотен. Такое количество зубьев обеспечивает равномерную нагрузку и свободно выводит стружку. Свыше максимальных 24 зубьев впадины уже не вмещают стружку. Стружка забивает пропил и перегревает полотно.
Правило можно проверить простым расчетом: толщину заготовки нужно разделить на шаг в миллиметрах. Лист толщиной 4 мм при 18 TPI держит в резе около 3 зубьев. Полотно работает здесь на нижней границе правила. Пруток диаметром 50 мм при 4 TPI держит около 8 зубьев. Этот вариант попадает прямо в оптимум. Итог простой: толстой заготовке нужен крупный зуб, тонкой — мелкий.
Как подобрать шаг под заготовку
Для подбора шага специалист смотрит на размер и форму заготовки. Марка стали лишь сдвигает его внутри табличного диапазона. Материал заготовки решает другой вопрос: марку полотна. Для выбора шага зубьев производители ленточных пил по металлу дают две таблицы. Первая таблица описывает сплошное сечение, вторая описывает трубы и профиль.
Сплошное сечение: круг, квадрат, полоса
Для круга в расчет идет диаметр, для квадрата и полосы — наибольший размер сечения. Рекомендации таблицы совпадают у нескольких поставщиков режущего инструмента.
|
Диаметр, мм |
Постоянный шаг, TPI |
Диаметр, мм |
Переменный шаг, TPI |
|
до 10 |
14 |
до 25 |
10/14 |
|
10–30 |
10 |
15–40 |
8/12 |
|
30–50 |
8 |
25–40 |
6/10 |
|
50–80 |
6 |
35–70 |
5/8 |
|
80–120 |
4 |
40–90 |
5/6 |
|
120–200 |
3 |
50–120 |
4/6 |
|
200–400 |
2 |
80–150 |
3/4 |
|
|
|
130–350 |
2/3 |
Таблица дает рекомендуемое значение шага для полнотелых заготовок. Для более быстрого реза можно взять соседний, более крупный шаг. Зуб мельче табличного брать не стоит, иначе стружка забьет впадины. Пруток диаметром 90 мм попадает сразу в две строки таблицы. Технолог всегда выбирает вариант под задачу. Шаг 3/4 режет быстрее, а 4/6 дает более чистый срез. Тот же подход работает для квадрата, полосы и листового проката.
Трубы и профиль: шаг по толщине стенки
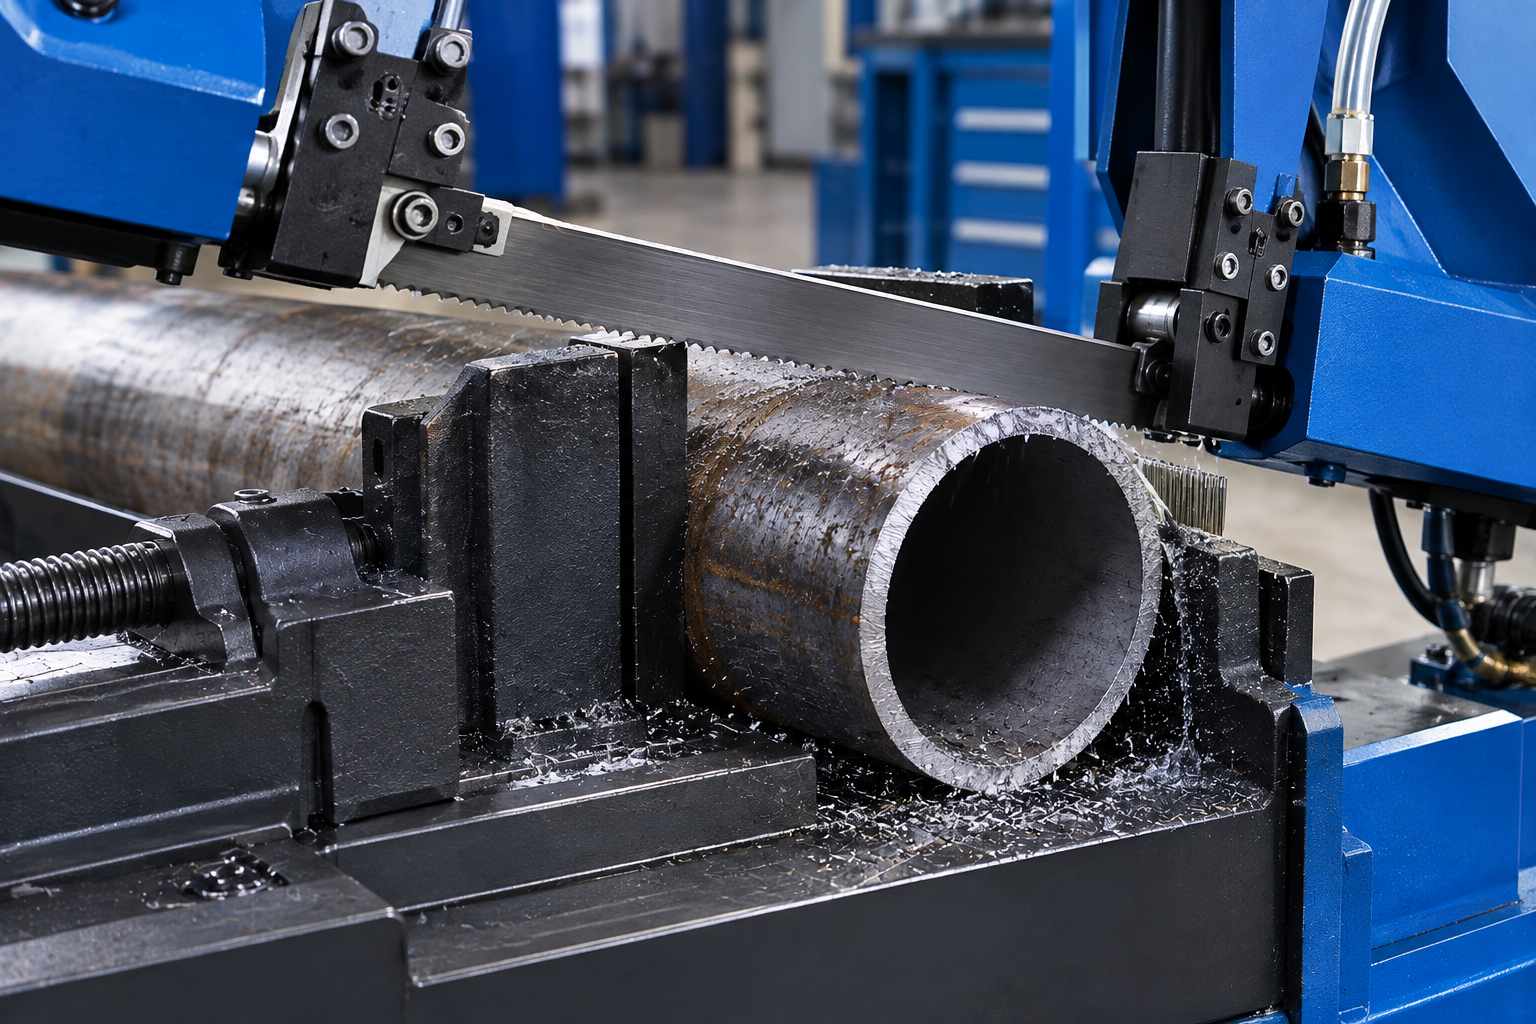
В трубе зубья проходят через металл только в стенках. Поэтому для полой заготовки решает толщина стенки. Наружный размер технолог учитывает вторым. Шаг он находит на пересечении стенки и наружного размера. Таблица ниже охватывает ходовые сочетания для резки труб и профиля. Если размер попадает между колонками, следует взять ближайшую колонку.
|
Стенка, мм |
⌀40 |
⌀80 |
⌀150 |
⌀300 |
|
2 |
14 |
14 |
10/14 |
8/12 |
|
3 |
14 |
10/14 |
8/12 |
6/10 |
|
4 |
10/14 |
8/12 |
6/10 |
5/8 |
|
6 |
8/12 |
6/10 |
5/8 |
4/6 |
|
8 |
6/10 |
6/10 |
5/8 |
4/6 |
|
10 |
6/10 |
5/8 |
4/6 |
3/4 |
|
15 |
5/8 |
4/6 |
4/6 |
2/3 |
Тонкая стенка требует мелкого шага. Мелкий шаг держит в стенке больше зубьев и не рвет металл. Для тонкостенных труб до 3 мм таблица дает 14 или 10/14 TPI. Для тонкостенных профилей логика та же. Крупный шаг на такой стенке оставляет в металле один зуб. Удары ведут к его преждевременному износу и поломке. Толстостенные трубы большого диаметра требуют более крупного зуба.
Уголок, швеллер и двутавр режут по толщине полки или стенки. У швеллера №12 стенка около 5 мм, полка до 8 мм. Для такого профиля таблица предлагает два варианта. При высоте профиля 120 мм подходят 6/10 и 5/8. Сначала лучше поставить более крупный шаг. Если пила дает вибрацию, можно перейти на шаг мельче.
Пакетная резка
Пакет из нескольких металлических труб или профилей экономит время ленточнопильного станка. При пакетной резке размер заготовки считают по всему пакету. За толщину стенки принимают весь металл на пути зуба. Две трубы лежат рядом, и зуб проходит сразу две стенки. Поэтому в таблице специалист ищет удвоенную толщину стенки.
Плотный зажим в тисках удерживает детали от сдвига и вибрации. Для тонкостенных деталей необходимо сверить шаг с таблицей для труб. Для пакетной резки технолог выбирает полотно с переменным шагом. Такой шаг гасит удары зубьев о стенки труб.
Если станок режет разные заготовки
На реальном участке станок режет прутки, трубы и уголок вперемешку. Один шаг на весь ассортимент — не подобрать. Весь диапазон размеров лучше поделить на две-три группы. Под каждую подходит полотно со средним шагом. Для разнородного металла выручает полотно с переменным шагом зуба. Оно перекрывает больше размеров и легче переносит удары о стенки. Так можно сократить число замен полотна и простои оборудования.
Материал заготовки и марка полотна
Специалист выбирает шаг по размеру заготовки. Материал заготовки подсказывает ему марку полотна. Производители выпускают большинство ленточных полотен биметаллическими. Упругая стальная основа держит нагрузку. Зубья из быстрорежущей стали с кобальтом и молибденом режут металл. Твердосплавный инструмент производитель выпускает для самых тяжелых условий обработки.
Таблица ниже показывает применение марок полотна по материалу заготовки.
|
Материал заготовки |
Марка полотна |
Примечание |
|
Углеродистая, конструкционная и инструментальная сталь, цветные металлы |
Стали твердостью до 45 HRC |
|
|
Нержавеющая и жаропрочная сталь, титан, никелевые сплавы |
Материалы с высокой вязкостью и прочностью |
|
|
Труднообрабатываемые стали крупными партиями |
Высокая стойкость на больших объемах |
|
|
Чугунное литье, сплавы с высоким содержанием никеля |
Только сплошные сечения и жесткий станок |
|
|
Мягкие металлы при малых объемах |
Углеродистая сталь |
Бюджетный вариант |
Ленточное полотно М42 на нержавеющей стали быстро теряет остроту. Для нержавейки и сложных легированных сталей можно сразу брать М51. Твердый сплав режет только сплошные сечения от 60 мм. Такое полотно требует жесткого станка с двумя колоннами. Для мягких материалов, алюминия и меди подходит обычный М42. Небольшие прутки цветных металлов режет полотно с постоянным шагом. Марка полотна отвечает за износ инструмента, а шаг отвечает за геометрию реза.


Параметры полотна, которые работают вместе с шагом
Шаг пилы работает в связке с размером полотна, формой зуба и разводкой. Ошибка в любом из этих параметров сводит на нет правильный выбор шага.
Длина, ширина, толщина
Размер полотна задает модель ленточнопильного станка. Производитель указывает его в паспорте станка или на шильдике. Запись идет в порядке длина, ширина, толщина: например, 4775×34×1,1. Без паспорта специалист обтягивает ниткой шкивы станка и измеряет длину полотна. Еще ленту можно прокатить по полу, как колесо. Толщина обычно растет вместе с его шириной.
|
Ширина, мм |
Толщина, мм |
|
13 |
0,9 |
|
20 |
0,9 |
|
27 |
0,9 |
|
34 |
1,1 |
|
41 |
1,3 |
|
54 |
1,6 |
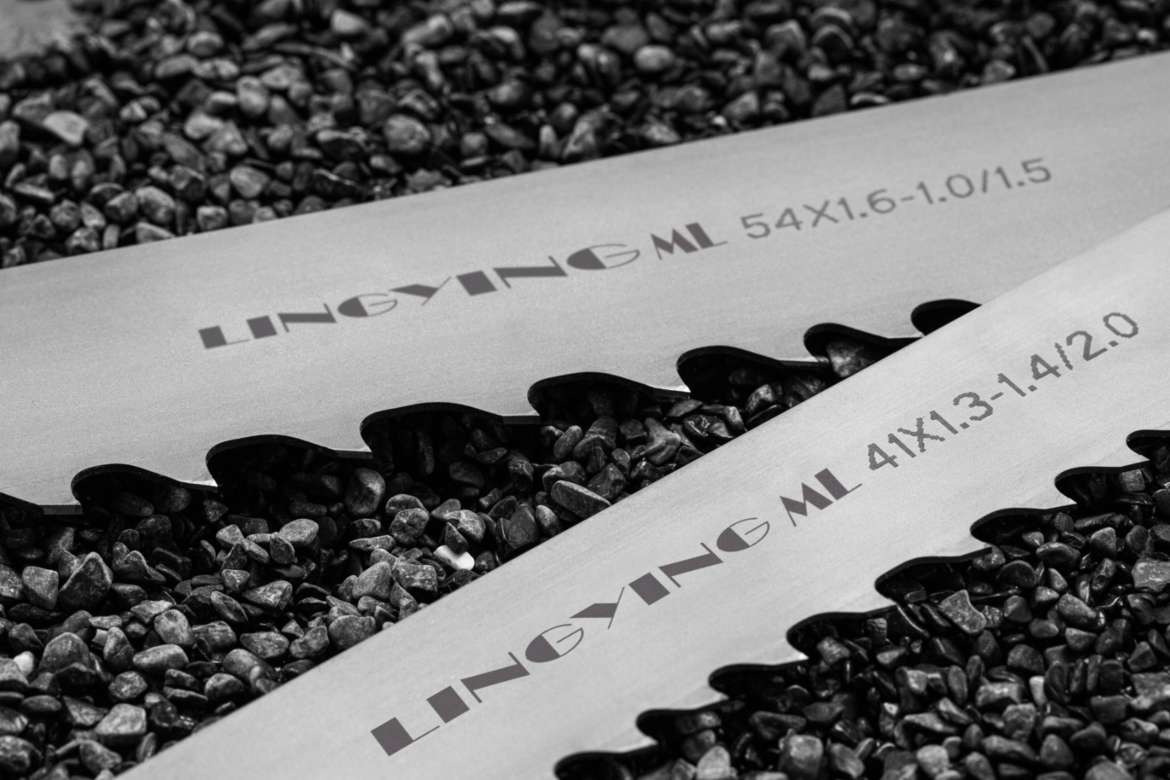
Ширина полотна ограничивает выбор шага. На полотне 27×0,9 доступен шаг от 2 до 14 TPI. Пила с более широким полотном берет и совсем крупный зуб. Полотно 34×1,1 берет шаг уже от 1,4 TPI.
Форма зуба и разводка
Форму зуба задают передний угол и затылок зуба. Зуб с углом 0° режет чугун и тонкостенный профиль. Такой зуб снимает короткую стружку без ударов. Для сплошных прутков подходит угол 10°. Этот тип зуба активнее берет металл. Угол 16° технолог выбирает для высоколегированных сталей.
Разводка зубьев отгибает их в стороны и создает зазор между полотном и стенками пропила. Стандартная разводка работает на большинстве сталей. Волнистая разводка бережет тонкостенный профиль. Групповая разводка подходит для труб и пакетов. Если правильно подобрали разводку, полотно не застрянет в пропиле.
Как читать маркировку полотна
Маркировка на полотне ленточной пилы сообщает все характеристики сразу. Технологи читают ее по порядку, слева направо. Пример маркировки выглядит так: М42 20×0,9×2360 4/6 Н.
|
Элемент |
Что означает |
|
М42 |
Марка быстрорежущей стали зубьев |
|
20×0,9×2360 |
Ширина, толщина и длина в мм |
|
4/6 |
Переменный шаг, TPI |
|
Н |
Форма зуба с передним углом 10° |
Каждый производитель ставит элементы в своем порядке. Другой поставщик пишет те же данные иначе: M42 27x0.9 8/12 K. Размер и шаг должны соответствовать паспорту ленточнопильного станка и таблице подбора.


Как проверить, что шаг выбран верно
После первых распилов рабочий слушает станок и смотрит на срез. Ровный звук и гладкая поверхность говорят, что специалист правильно выбрал шаг. Самую точную подсказку дает стружка.
Диагностика по стружке
В процессе пиления стружка показывает нагрузку на каждый зуб пилы. По ее виду уже можно скорректировать скорость подачи и скорость хода ленты.
|
Вид стружки |
Что значит |
Что сделать |
|
Свободная, витая |
Режим верный |
Ничего не менять |
|
Пылевидная, мелкая |
Подача мала |
Поднять подачу или снизить скорость |
|
Толстая, с синим отливом |
Полотно перегружено |
Снизить подачу |
|
Плотно скрученная, тонкая |
Шаг мелковат |
Уменьшить подачу, взять шаг крупнее |
Если коррекция подачи не помогает, технолог меняет шаг пилы. Режимы резания и шаг дают результат только вместе.
Скорость, подача и СОЖ
Скорость резания специалист подбирает под материал заготовки. Конструкционную сталь лента режет на 50–100 м/мин, нержавейку на 30–45, алюминий и латунь на 80–120. Подачу настраивают по стружке. Для стали станок подает эмульсию смазочно-охлаждающей жидкости концентрацией 5–10%. Чугун лента режет без СОЖ. Точные режимы указывают паспорт станка и данные производителя полотна.
Типичные ошибки при выборе шага
Выкрошенный зуб или синяя стружка сразу указывают на ошибку. Таблица ниже связывает частые симптомы с причинами и решениями.
|
Симптом |
Причина |
Что сделать |
|
Сколы на зубьях |
Слишком крупный шаг на тонкой стенке |
Взять шаг мельче или переменный |
|
Перегрев, забитые впадины |
Слишком мелкий шаг на толстой заготовке |
Взять шаг крупнее |
|
Вибрация и шум |
Крупный шаг или слабое натяжение |
Проверить шаг и натяжение полотна |
|
Быстрое затупление |
Высокая скорость или М42 на нержавейке |
Снизить скорость, поставить М51 |
|
Кривой рез |
Слабое натяжение или износ направляющих |
Подтянуть полотно, проверить станок |
Чаще всего ошибка лежит в неправильной паре шага и заготовки. Вязкие и прочные материалы требуют снижения скорости и усилия подачи. Если технолог правильно подбирает инструмент, проблемы с резом уходят.
Как продлить срок службы полотна
Новое полотно требует обкатки. Первые 15–20 минут следует держать подачу на уровне 50% от нормы. За это время кромка зуба приобретает рабочую форму. Вместо времени можно считать площадь: около 400 см² реза. Потом — плавно поднимать скорость и подачу до нормы. Натянуть полотно нужно примерно до 300 Н/мм² по шкале ленточнопильного станка. В конце смены натяжение лучше ослабить. Полотно отдыхает и дольше сохраняет упругость.
Порядок подбора полотна по шагам
Правильный выбор полотна ленточной пилы состоит из пяти этапов. Каждый этап использует данные из разделов выше.
- Сверить размер полотна с паспортом станка.
- Выбрать по материалу заготовки марку полотна.
- Найти по таблице шаг для сплошного сечения или профиля.
- Проверить расчетом правило: в резе от 3 до 24 зубьев.
- Проверить после обкатки стружку и режим.
Такой порядок экономит ленточные полотна и время на станке. Ленточный инструмент с правильным шагом служит дольше и режет чище.
Вопросы и ответы
Операторы ленточных пил по металлу чаще всего задают пять вопросов об инструменте.
-
Режет ли одно полотно и пруток, и трубу?
-
Что значит обозначение 8/12?
-
По каким признакам специалист видит тупую пилу?
-
Какой материал требует СОЖ?
-
Нужна ли биметаллическому полотну заточка?
Биметаллические полотна (M42, M51)
Универсальность и «всеядность»: Идеальны для смешанного производства, где за смену нужно резать и уголок, и трубу, и простой профиль из конструкционной стали. Не требуют остановки станка для смены инструмента под каждый типоразмер.
Прощают ошибки и вибрации: Гибкая основа и вязкая кромка HSS прощают люфты старых маятниковых станков, неидеальный зажим и резкие входы в заготовку. Сколоть зуб сложнее.
Низкая начальная цена: Стоят в разы дешевле твердосплава, что критично при большом объеме «простого» металла.
Ремонтопригодность и простота: Не требуют идеальной СОЖ (смазочно-охлаждающей жидкости), могут работать с перебоями охлаждения. Легко вводятся в работу без сложной обкатки.
Широкий выбор геометрии: Огромный выбор шагов (TPI) под тонкую стенку трубы и сплошной прут, что позволяет точно настроить рез под конкретную задачу.
Полотна с напайками (TCT, твердый сплав):
Выдающаяся стойкость на «тяжелых» материалах: Режут то, что биметалл «не берет»: термообработанные стали (>45 HRC), титан, жаропрочные и никелевые сплавы, абразивный чугун.
Производительность и скорость: Позволяют резать в 3-5 раз быстрее биметалла. Снижают стоимость реза на сложных деталях за счет минимизации простоев.
Термостойкость: Сохраняют твердость при температурах до 800-1000°C. Это позволяет использовать агрессивные подачи без риска «сжечь» кромку.
Стабильная геометрия реза: Твердосплавная напайка не деформируется под нагрузкой, обеспечивая точность и прямолинейность реза на больших сечениях (важно для двутавров).
Универсальность по типоразмерам: За счет высокой твердости одно полотно может пилить и профиль, и сплошной прут в смешанном цикле (с корректировкой подачи), тогда как биметалл требует смены TPI.
Биметаллические полотна (M42, M51)
Низкая стойкость на сложных материалах: «Горят» и тупятся на нержавейке, легированных и термообработанных сталях, чугуне. Требуют частых остановок на замену.
Чувствительность к теплу: Быстрорежущая сталь теряет твердость при перегреве (выше 600°C), поэтому нельзя форсировать режимы резания на вязких сталях.
Ограниченная производительность: Скорость резания значительно ниже, чем у TCT. На потоке это замедляет производство.
Склонность к «наклепу»: На нержавейке и алюминии могут налипать, требуя качественной СОЖ и подбора режимов.
Пластическая деформация зубьев: При резке твердых материалов кромка не скалывается, а «мнется», теряя геометрию, и полотно требует переточки или утилизации.
Полотна с напайками (TCT, твердый сплав):
Хрупкость и склонность к сколам: Карбид не прощает ударных нагрузок, рывков и вибраций. На маятниковом станке с люфтом зубья выкрашиваются моментально.
Требовательность к станку: Работают только на жестких колонных станках с исправными направляющими, идеальным натяжением и плавной гидравликой.
Высокая цена: Стоят в разы дороже биметалла. На простой углеродистой стали их использование экономически нецелесообразно.
Строгие требования к СОЖ: Чувствительны к температурным ударам. Сухой рез или слабое охлаждение резко снижают ресурс и приводят к сколам.
Сложная обкатка: Требуют «приработки»: первые резы нужно делать на 50% подаче и сниженной скорости, чтобы не сколоть острие.
Коментарии
- Что такое шаг зуба ленточной пилы по металлу
- Как шаг влияет на рез и ресурс полотна
- Главное правило: сколько зубьев должно быть в резе
- Как подобрать шаг под заготовку
- Материал заготовки и марка полотна
- Параметры полотна, которые работают вместе с шагом
- Как проверить, что шаг выбран верно
- Типичные ошибки при выборе шага
- Как продлить срок службы полотна
- Порядок подбора полотна по шагам
- Вопросы и ответы